


Page 71 - Frese Alesatori Svasatori
P. 71
CONSIGLI PER L’ UTILIZZO DI UTENSILI PER ALESARE


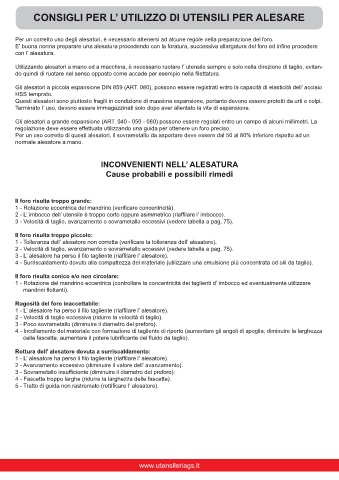
      Per un corretto uso degli alesatori, è necessario attenersi ad alcune regole nella preparazione del foro.

      con l’ alesatura.

      Utilizzando alesatori a mano ed a macchina, è necessario ruotare l’ utensile sempre e solo nella direzione di taglio, evitan-


      Gli alesatori a piccola espansione DIN 859 (ART. 080), possono essere registrati entro la capacità di elasticità dell’ acciaio
      HSS temprato.
      Questi alesatori sono piuttosto fragili in condizione di massima espansione, pertanto devono essere protetti da urti e colpi.
      Terminato l’ uso, devono essere immagazzinati solo dopo aver allentato la vite di espansione.

      Gli alesatori a grande espansione (ART. 040 - 050 - 060) possono essere regolati entro un campo di alcuni millimetri. La
      regolazione deve essere effettuata utilizzando una guida per ottenere un foro preciso.
      Per un uso corretto di questi alesatori, il sovrametallo da asportare deve essere dal 50 al 80% inferiore rispetto ad un
      normale alesatore a mano.


                                    INCONVENIENTI NELL’ ALESATURA
                                      Cause probabili e possibili rimedi


      Il foro risulta troppo grande:


      3 - Velocità di taglio, avanzamento o sovrametallo eccessivi (vedere tabella a pag. 75).

      Il foro risulta troppo piccolo:

      2 - Velocità di taglio, avanzamento o sovrametallo eccessivi (vedere tabella a pag. 75).

      4 - Surriscaldamento dovuto alla compattezza del materiale (utilizzare una emulsione più concentrata od olii da taglio).

      Il foro risulta conico e/o non circolare:
      1 - Rotazione del mandrino eccentrica (controllare la concentricità dei taglienti d’ imbocco ed eventualmente utilizzare


      Rugosità del foro inaccettabile:

      2 - Velocità di taglio eccessiva (ridurre la velocità di taglio).
      3 - Poco sovrametallo (diminuire il diametro del preforo).
      4 - Incollamento del materiale con formazione di tagliente di riporto (aumentare gli angoli di spoglia; diminuire la larghezza


      Rottura dell’ alesatore dovuta a surriscaldamento:

      2 - Avanzamento eccessivo (diminuire il valore dell’ avanzamento).

      4 - Fascette troppo larghe (ridurre la larghezza delle fascette).


                                                  www.utensileriags.it

