


Page 70 - Frese Alesatori Svasatori
P. 70
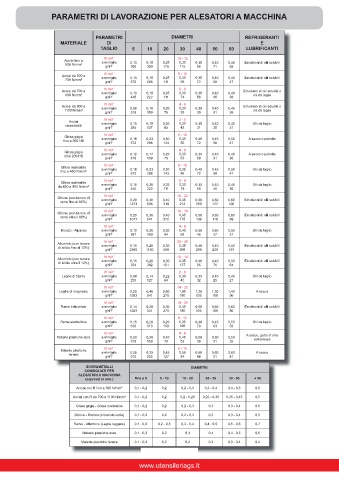
PARAMETRI DI LAVORAZIONE PER ALESATORI A MACCHINA


                                   PARAMETRI                 DIAMETRI                  REFRIGERANTI
                      MATERIALE        DI                                                    E
                                    TAGLIO     5     10   20    30    40    50   60    LUBRIFICANTI
                                      Vt m/1’                  10 - 12
                                     a mm/giro  0,10  0,15  0,25  0,30  0,35  0,40  0,48  Emulsioni di olii solubili
                        500 N/mm²     giri/1’  700   350  176   115   88    71    58
                                      Vt m/1’                   8 - 10
                       Acciai da 500 a  a mm/giro               0,30                   Emulsioni di olii solubili
                        700 N/mm²     giri/1’  0,10  0,15  0,25  95   0,35  0,40  0,40
                                               572
                                                                            58
                                                                                  47
                                                                      72
                                                     288
                                                          111
                                      Vt m/1’
                       Acciai da 700 a  a mm/giro  0,10  0,15  0,25  6 - 8  0,35  0,40  0,40  Emulsioni di olii solubili o
                                                                0,30
                        900 N/mm²     giri/1’  445   222  111   74    56    45    36      olii da taglio
                       Acciai da 900 a  Vt m/1’                 4 - 6                 Emulsioni di olii solubili o
                        1100 N/mm²   a mm/giro  0,08  0,10  0,20  0,30  0,35  0,40  0,40  olii da taglio
                                      giri/1’  318   159   79   53    39    31    26
                                      Vt m/1’                   3 - 5
                         Acciai
                        inossidabili  a mm/giro  0,10  0,15  0,20  0,30  0,35  0,40  0,40  Olii da taglio
                                      giri/1’  254   127   63   42    31    25    21
                                      Vt m/1’                   8 - 10
                        Ghisa grigia  a mm/giro  0,18  0,23  0,30  0,35  0,40  0,45  0,50  A secco o petrolio
                                      giri/1’  572   288  143   95    72    58    47
                                      Vt m/1’
                        Ghisa grigia  a mm/giro  0,12  0,17  0,25  4 - 6  0,35  0,40  0,40  A secco o petrolio
                                                                0,30
                        oltre 200 HB  giri/1’  318   159   79   53    39    31    26
                      Ghisa malleabile  Vt m/1’                 8 - 10
                                     a mm/giro  0,18  0,23  0,30  0,35  0,40  0,45  0,50  Olii da taglio
                                      giri/1’  572   288  143   95    72    58    47
                                      Vt m/1’                   6 - 8
                      Ghisa malleabile
                     da 450 a 900 N/mm²  a mm/giro  0.15  0,20  0,25  0,30  0,35  0,40  0,45  Olii da taglio
                                      giri/1’  445   222  111   74    56    45    36
                                      Vt m/1’                  18 - 22
                     Ottone (con tenore di   a mm/giro  0,20  0,30  0,40  0,45  0,50  0,60  0,60  Emulsioni di olii solubili
                                      giri/1’  1273  636  318   212   159   127  106
                                      Vt m/1’
                     Ottone (con tenore di   a mm/giro  0,20  0,30  0,40  16 - 18  0,50  0,60  0,60  Emulsioni di olii solubili
                                                                0,45
                      rame oltre il 60%)  giri/1’  1077  541  272  178  136  110  89
                                      Vt m/1’                   4 - 8
                      Bronzo - Alpacca  a mm/giro  0,10  0,20  0,30  0,40  0,50  0,50  0,50  Olii da taglio
                                      giri/1’  387   190   94   63    46    37    31
                                      Vt m/1’                  30 - 45
                     Alluminio (con tenore
                                     a mm/giro  0,15  0,20  0,30  0,35  0,40  0,40  0,40  Emulsioni di olii solubili
                                      giri/1’  2390  1190  598  398   299   239  197
                                      Vt m/1’                  10 - 14
                     Alluminio (con tenore   a mm/giro          0,35                   Emulsioni di olii solubili
                     di silicio oltre il 12%)  giri/1’  0,15  0,20  0,30  127  0,40  0,40  0,50
                                                                      95
                                                                            76
                                                                                  64
                                               764
                                                     382
                                                          191
                                      Vt m/1’                   2 - 6
                       Leghe di titanio  a mm/giro  0,08  0,14  0,22  0,30  0,35  0,40  0,45  Olii da taglio
                                      giri/1’  255   127   64   42    32    25    21
                                      Vt m/1’                  14 - 20
                      Leghe di magnesio  a mm/giro  0,25  0,40  0,80  1,00  1,20  1,30  1,40  A secco
                                      giri/1’  1083  541  270   180   135   108   90
                                      Vt m/1’                  14 - 20
                      Rame industriale  a mm/giro  0,14  0,20  0,30  0,40  0,50  0,60  0,60  Emulsioni di olii solubili
                                      giri/1’  1083  541  270   180   135   108   90
                                      Vt m/1’                   8 - 12
                      Rame elettrolitico  a mm/giro  0,15  0,20  0,20  0,35  0,40  0,45  0,50  Olii da taglio
                                      giri/1’  636   318  159   106   79    63    53
                                      Vt m/1’                   4 - 6
                     Materie plastiche dure  a mm/giro  0,20  0,30  0,40  0,45  0,50  0,50  0,50  A secco, getto d’ aria
                                      giri/1’  318   159   79   53    39    31    26      compressa
                      Materie plastiche  Vt m/1’                6 - 10
                         tenere      a mm/giro  0,25  0,35  0,45  0,55  0,60  0,60  0,60   A secco
                                      giri/1’  510   255  127   84    64    51    41
                               SOVRAMETALLI                         DIAMETRI
                               CONSIGLIATI PER
                             ALESATORI A MACCHINA
                               (espressi in mm.)         5 - 10  10 - 20  20 - 30  30 - 50  + 50
                                                0,1 - 0,2  0,2   0,2 - 0,3  0,3 - 0,4  0,4 - 0,5  0,6
                           Acciai con R da 700 a 1100 N/mm²  0,1 - 0,2  0,2  0,2 - 0,25  0,25 - 0,35  0,35 - 0,45  0,5
                            Ghisa grigia - Ghisa malleabile  0,1 - 0,2  0,2  0,2 - 0,3  0,3  0,3 - 0,4  0,6
                           Ottone - Bronzo (a truciolo corto)  0,1 - 0,2  0,2  0,2 - 0,3  0,3  0,3 - 0,4  0,5
                           Rame - Alluminio (Leghe leggere)  0,1 - 0,2  0,2 - 0,3  0,3 - 0,4  0,4 - 0,5  0,5 - 0,6  0,7
                              Materie plastiche dure  0,1 - 0,2  0,2  0,3  0,4   0,4 - 0,5  0,5
                              Materie plastiche tenere  0,1 - 0,2  0,2  0,2  0,3  0,3 - 0,4  0,4
                                                  www.utensileriags.it

